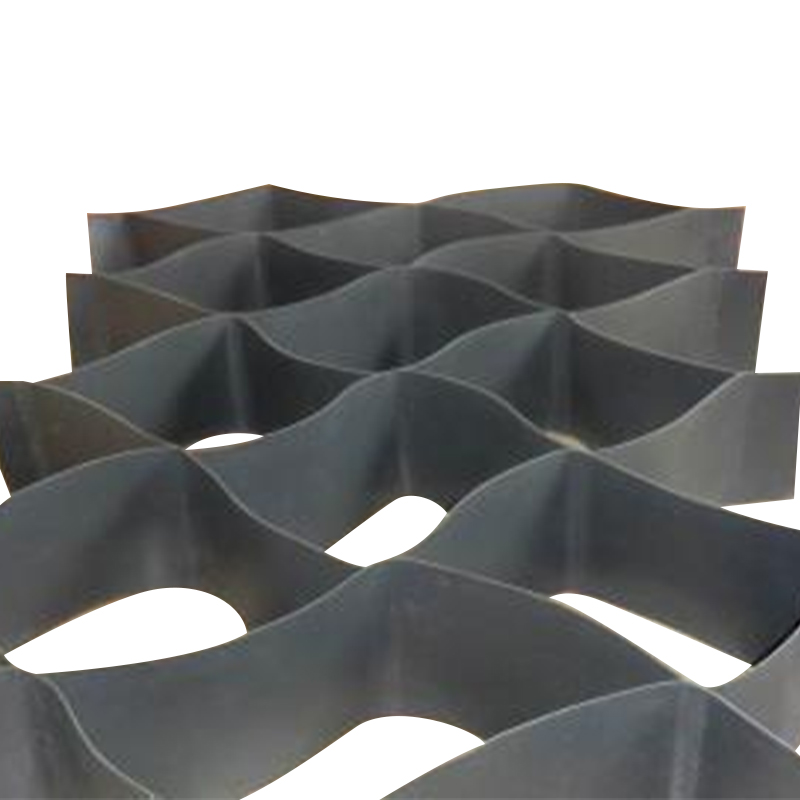

Um rolo de geogrelha deixa a linha com aparência suave e uniforme, mas o relatório de tração mostra que a resistência cai de 84 kN/m nas bordas para 66 kN/m no centro, com formas de abertura distorcidas ao longo da largura. Isso é um alongamento desigual na produção de geogrelhas – um defeito que se esconde atrás de uma teia de aparência normal e enfraquece silenciosamente tudo o que é construído com ela.
Em mais de duas décadas de construção e comissionamento de linhas de geogrelhas, uma regra prática se mantém: o alongamento irregular quase nunca é uma única falha dramática. É um desequilíbrio gradual entre quatro variáveis controláveis – uniformidade térmica em toda a banda, distribuição de tensão e alinhamento dos rolos, taxa de estiramento e correspondência de velocidade e consistência da matéria-prima. Solucione o problema nessa ordem, meça antes de alterar qualquer coisa e deixe o relatório do teste de tração – e não o som da linha – informar quando o problema estiver realmente resolvido.
Etapa 1: verifique a uniformidade térmica em toda a largura da web
O polipropileno e o polietileno respondem diretamente à temperatura. Uma diferença de 3 a 5°C na largura da teia altera a orientação das cadeias poliméricas, de modo que a folha se desenha de maneira diferente nas bordas e no centro. O desequilíbrio térmico é a causa mais frequente de queixas de estiramento irregular em linhas uniaxiais e biaxiais.
Verifique o perfil de aquecimento com um pirômetro de superfície calibrado em cinco pontos da banda — ambas as bordas, ambos os quartos de ponto e o centro — e não apenas a leitura da IHM. Em seguida, inspecione a distribuição de ar: filtros entupidos, bicos bloqueados ou uma manta de isolamento danificada criam faixas de frio invisíveis no painel de controle. Verifique também se há perda de calor assimétrica nas bordas; muitas linhas ficam consistentemente mais frias em uma borda devido a uma vedação desgastada ou a uma porta de acesso aberta.
Se o perfil estiver plano e o alongamento ainda irregular, passe para a mecânica. Nosso guia para aquecimento e extrusão uniformes durante o alongamento longitudinal percorre o aquecedor e verifica a extrusora com mais detalhes.
Etapa 2: Confirme o equilíbrio da tensão e o alinhamento dos rolos
Com o perfil de temperatura plano, os próximos suspeitos são os gradientes de tensão. Um rolo desalinhado em apenas 0,5 mm, um rolamento desgastado em um lado ou uma diferença de pressão entre as duas extremidades do mesmo rolo cria uma diferença de tensão mensurável na banda — e o processo de estiramento a amplifica.
| Ponto de verificação | Alvo | Método de verificação |
|---|---|---|
| Descontraia a tensão por extremidade | Dentro de ±3% da média | Medidor de tensão portátil em todas as extremidades |
| Pressão de aperto, lado esquerdo vs. lado direito | Dentro de 5% | Manômetros em ambos os lados de cada nip |
| Paralelismo de rolo | ≤ 0,2 mm em 1 m de comprimento do rolo | Nível de precisão ou ferramenta de alinhamento a laser |
| Corrente de clipe e desgaste do rolamento | Nenhum alongamento de passo visível | Medição do calibrador em 10 passos de corrente consecutivos |
Execute essas verificações regularmente – no mínimo mensalmente para produção contínua – e registre os resultados. Problemas de tensão e alinhamento raramente aparecem repentinamente; eles se acumulam até que o relatório de tração mostre um padrão.
Etapa 3: verificar a proporção de empate e a correspondência de velocidade
Em uma linha uniaxial, a taxa de tração longitudinal é igual à velocidade de decolagem dividida pela velocidade de alimentação; uma proporção de 5,5:1 significa que os rolos rápidos funcionam 5,5 vezes mais rápido que os rolos de alimentação. Numa linha biaxial, a velocidade transversal da corrente deve corresponder à saída da seção longitudinal. Quando essas velocidades se distanciam, a folha se estica demais ou relaxa, produzindo aberturas irregulares e resistência inconsistente.
Verifique as leituras reais de velocidade da IHM em relação aos pontos de ajuste, em vez de confiar nos valores dos pontos de ajuste. Os codificadores de acionamento oscilam e uma diferença de velocidade de 1–2% entre estações de alongamento adjacentes altera a relação efetiva mais do que a maioria dos operadores espera. Para linhas biaxiais, a interação entre alongamento longitudinal e transversal merece sua própria verificação - nossa análise de uniformidade e precisão de alongamento longitudinal e transversal cobre os modos de falha comuns.
| Parâmetro | Tolerância | Limite de ação |
|---|---|---|
| Desvio da relação de desenho do ponto de ajuste | Dentro de 1% | Recalibre o codificador da unidade |
| Diferença de velocidade entre estações adjacentes | Dentro de 2% | Inspecione a caixa de engrenagens, o acoplamento e a corrente de transmissão |
| Incompatibilidade de saída transversal vs. longitudinal | Dentro de 1,5% | Recalcular o ponto de ajuste da velocidade da corrente |
O gráfico mostra uma correção típica: valores de tração espalhados entre 65 e 78 kN/m ao longo da largura foram reduzidos para 82–84 kN/m depois que a incompatibilidade de velocidade foi corrigida.
Em linhas mais antigas ou reformadas, a tolerância mecânica das estações de alongamento pode ser muito frouxa, não importa quão bem você as ajuste. Uma linha construída para o processo, como a linha de produção de geogrelha de tração uniaxial, combina seções de acionamento e alongamento desde o projeto em diante.
 Linha de produção de geogrelha elástica uniaxial com seções de alongamento correspondentes Esta linha de produção integra estações de acionamento e estiramento desde o projeto, ajudando a reduzir irregularidades em linhas mais antigas ou reformadas. É relevante quando a tolerância mecânica limita a qualidade da folha. Ver Produto →
Etapa 4: descartar matéria-prima e variabilidade de alimentação
A maca amplifica o que a extrusora oferece. Se o índice de fluxo de fusão variar entre os lotes de resina, se o material reciclado constituir uma grande parte da alimentação ou se a umidade não for removida de forma consistente, a espessura local e a resistência do fundido da folha mudam – e o estiramento transforma essas pequenas variações em irregularidades visíveis.
- Manter a taxa de moagem estável e peneirada; 20–30% é um limite operacional comum.
- Seque o material higroscópico de forma consistente; picos de umidade alteram o comportamento do desenho de forma imprevisível.
- Teste a resina MFI recebida por lote e separe os lotes quando o spread da MFI exceder sua especificação.
- Observe a velocidade da rosca da extrusora e a temperatura de fusão; a saída pulsante cria faixas de espessura periódicas que o alongamento amplia.
Os problemas de matéria-prima muitas vezes se disfarçam como problemas de máquina porque aparecem com os mesmos sintomas. É por isso que as verificações de material pertencem à sequência antes de você começar a substituir os rolos ou alterar as velocidades.
Uma sequência de solução de problemas testada em campo
Nas instalações, as causas raiz do alongamento desigual se distribuem aproximadamente conforme mostrado abaixo. Use-o para priorizar sua investigação e não para pular medições.
- Uniformidade térmica — 45%
- Tensão e alinhamento – 25%
- Proporção e velocidades de desenho – 20%
- Alimentação de matéria-prima – 10%
Em seguida, execute a sequência nesta ordem, alterando uma variável por vez:
- Registre velocidades reais, taxas de extração e temperaturas da IHM; compare com a última configuração de processo em bom estado.
- Meça a temperatura da banda em cinco posições ao longo da largura na entrada do estiramento; investigue qualquer gradiente acima de 3°C.
- Verifique as pressões de aperto e o nivelamento dos rolos nos rolos de pré-estiramento e alongamento.
- Meça a tensão final individual na gaiola ou no suporte de desenrolamento; sinalizar qualquer extremidade mais de 5% acima de seus vizinhos.
- Pegue uma amostra de largura total e teste a resistência à tração, o alongamento e as dimensões da abertura em cinco posições.
- Altere apenas uma variável – nunca temperatura e proporção juntas – e teste novamente antes do próximo ajuste.
- Compare os resultados com os dez testes anteriores para detectar desvios graduais em vez de agir em uma amostra ruim.
Verifique a correção com dados reais de tração
O alongamento irregular só é corrigido quando o relatório assim o diz. Uma regra prática de aceitação para geogrelha é a variação da resistência à tração dentro de ±10% da média em cinco posições de teste ao longo da largura, com alongamento na ruptura dentro da mesma faixa. As especificações de reforço de alto desempenho geralmente mantêm ±5%.
| Parâmetro | Limite de aceitação | Layout de teste |
|---|---|---|
| Variação da resistência à tração ao longo da largura | Dentro de ±10% da média | 5 posições: bordas, quartos de ponto, centro |
| Variação do alongamento na ruptura | Dentro de ±10% da média | Mesmas 5 posições |
| Desvio diagonal de abertura | Dentro de 3% da meta | 10 aberturas amostradas em todo o rolo |
| Variação de espessura | Dentro de 5% of average | Micrômetro em 5 posições |
Isso faz do testador de tração uma ferramenta de produção, e não uma reflexão tardia de laboratório. Uma máquina de resistência geotêxtil dedicada com resultados multiponto registrados fornece dados para confirmar reparos, comparar turnos e documentar a qualidade do lote para os clientes.
 Máquina de resistência geotêxtil com gravação multiponto e controle de computador Este testador de tração registra resultados multiponto e curvas dinâmicas, tornando-o uma ferramenta de produção prática para verificar reparos e documentar a qualidade do lote. Seu sensor de alta precisão suporta medições consistentes. Ver Produto →
Acompanhe também a geometria da abertura: meça os comprimentos diagonais de uma amostra de aberturas no rolo. Se as diagonais se desviarem mais do que alguns pontos percentuais do alvo, o alongamento permanecerá desigual mesmo que os números de força sejam aprovados.
Prevenção: Projeto de Linha e Hábitos de Manutenção
A prevenção supera a solução de problemas. Linhas com controle de temperatura PID multizona, ajuste independente da pressão de aperto em cada extremidade do rolo, rolos retificados com precisão e acionamentos sincronizados raramente desenvolvem estiramento irregular. Essas características são a diferença entre uma linha que precisa de babá constante e outra que mantém seu perfil rolo após rolo.
Os hábitos de manutenção são igualmente importantes: verificações mensais de alinhamento, sensores de temperatura calibrados pelo menos duas vezes por ano e atenção imediata ao ruído do rolamento ou desvio do medidor de pressão. Os rolos, correntes e clipes que transportam a teia através da zona de estiramento são o coração mecânico da linha.
Quando as seções de estiramento são projetadas como um sistema integrado, problemas como estiramento irregular são resolvidos antes que o primeiro rolo seja produzido. A linha de produção de geogrelha bidirecional da Jiangsu Saide Machinery é um exemplo – as seções de aquecimento, alongamento e acionamento são combinadas durante o projeto, em vez de remendadas na área de produção.
 Linha de produção de geogrelha bidirecional com aquecimento e alongamento integrados Esta linha combina seções de aquecimento, estiramento e acionamento como um sistema integrado, reduzindo problemas de estiramento irregular antes da produção. Seu design inclui forno de estiramento transversal e luminárias especiais. Ver Produto →
Perguntas frequentes
Qual é a primeira coisa a verificar quando o alongamento da geogrelha se torna irregular?
Meça o perfil de temperatura em toda a banda na entrada de alongamento, em vez de confiar nos pontos de ajuste do aquecedor. Gradientes de temperatura acima de 3–5°C em toda a largura são a causa raiz mais comum e devem ser eliminados antes de tocar nas taxas de estiramento ou velocidades.
Quanta variação da resistência à tração ao longo da largura é aceitável?
Para a maioria das especificações de geogrelhas, ±10% da resistência à tração média em cinco posições de teste é um limite prático. Projetos de reforço de alto desempenho geralmente requerem ±5%.
Devo ajustar a temperatura ou a taxa de extração primeiro?
Temperatura primeiro. O comportamento de estiramento do polímero é altamente sensível à temperatura, portanto, uma faixa fria de 3°C altera o estiramento local mais do que um pequeno ajuste de proporção. Alterar a proporção enquanto existe um desequilíbrio térmico geralmente mascara a causa real.
Por que as bordas da minha geogrelha são sempre mais finas que o centro?
O afinamento da borda geralmente indica um resfriamento mais rápido ou maior tensão local nas bordas durante o estiramento longitudinal, às vezes combinado com uma taxa de estiramento muito agressiva para a temperatura real da borda. Verifique a saída do aquecedor de borda, o ar de resfriamento da borda e a pressão de aperto da borda.
O alongamento desigual pode afetar o desempenho da geogrelha a longo prazo no campo?
Sim. As zonas sub-esticadas retêm uma orientação molecular mais baixa e uma resistência à fluência mais fraca sob cargas sustentadas; zonas excessivamente esticadas tornam-se quebradiças e danificam-se facilmente durante o manuseio. A geometria de abertura irregular também torna o intertravamento do solo e a emenda de sobreposição menos previsíveis.
O resultado final: medir, ajustar, verificar
O alongamento irregular na produção de geogrelhas pode ser resolvido quando você substitui suposições por medições. Perfil térmico, equilíbrio de tensão, taxa de estiramento e correspondência de velocidade e consistência da matéria-prima cobrem quase todos os casos que você encontrará. Crie uma rotina de verificação, mantenha registros e treine os operadores para lerem o relatório de tração tão cuidadosamente quanto leem o display da linha.