
Um gerente de produção contatou recentemente nossa equipe de engenharia com um problema: duas semanas de produção de geogrelha passaram pela inspeção visual, mas os testes de tração em laboratório estavam 15-20% abaixo da especificação certificada. Nada na receita mudou, exceto um parâmetro: a temperatura do cilindro da extrusora foi reduzida em 8°C para reduzir os custos de energia. Esse pequeno ajuste foi suficiente para remodelar a estrutura interna do polímero e diminuir a resistência à tração final de cada rolo produzido naquele período.
A resposta curta sobre como a temperatura de extrusão afeta a resistência à tração da geogrelha é esta: a temperatura de extrusão controla a orientação molecular, a cristalinidade e a degradação térmica durante o processamento, de modo que estabelece o teto para a resistência que o alongamento e o resfriamento subsequentes podem fixar no material. Este artigo explica por que esse efeito acontece, quais faixas de temperatura são práticas para resinas comuns e o que as equipes de produção devem monitorar para manter a resistência à tração previsível.
Por que a temperatura de extrusão merece atenção na produção de geogrelhas
A resistência à tração da geogrelha não é criada apenas na fase de alongamento; é em grande parte predeterminado pela qualidade da folha extrudada. Durante a extrusão, o polímero fundido recebe energia térmica que determina quão completamente a resina funde, quão constante ela flui através da matriz e como o material responde à operação de trefilação que se segue.
A conclusão vem primeiro: se a temperatura de extrusão estiver errada, nenhum estiramento restaura a resistência perdida. Quando o fundido está muito frio, o polímero não atinge um estado de fluxo totalmente homogêneo, deixando restos cristalinos não fundidos que atuam como pontos fracos. Quando o fundido está muito quente, a degradação térmica começa a quebrar longas cadeias moleculares. Ambos os efeitos reduzem o potencial de orientação do material e aparecem no teste de tração como menor carga de pico e maior alongamento na ruptura.
A estabilidade da temperatura é tão importante quanto o valor definido. Uma linha de produção de geogrelha de tração uniaxial bem projetada monitora a temperatura de fusão em diversas zonas ao longo do cilindro e da matriz, porque um perfil térmico uniforme é o pré-requisito para uma geometria de nervura consistente e eficiência de junção.
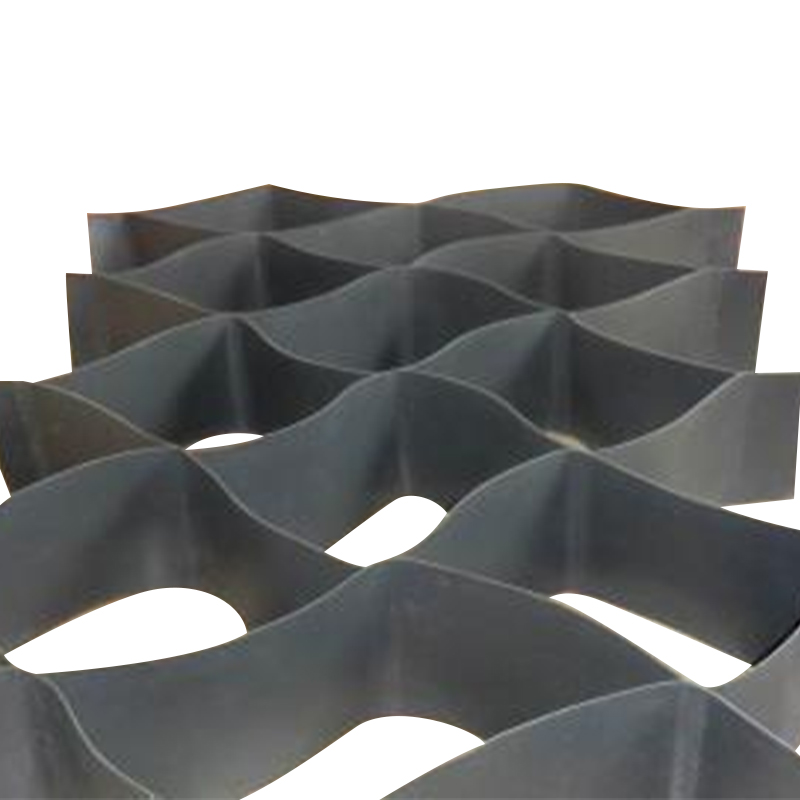
 Linha de produção de geogrelha elástica uniaxial com monitoramento de temperatura de fusão Esta linha de produção é destaque para equipes de compras focadas no controle de perfis térmicos. Seu monitoramento de temperatura multizona garante geometria consistente de nervuras e eficiência de junção, abordando diretamente as preocupações de estabilidade de temperatura levantadas na discussão próxima. Ver Produto →
Como a temperatura muda o comportamento do polímero antes do alongamento
Polipropileno (PP) e polietileno de alta densidade (PEAD) são as resinas mais comuns em geogrelhas extrudadas. Ambos são semicristalinos e sua resposta à temperatura de extrusão explica a maior parte da variação de resistência observada nos produtos acabados.
Cristalinidade e Orientação Molecular
Quando a folha fundida sai da matriz, as cadeias poliméricas começam a se organizar em domínios cristalinos. O tamanho e a distribuição destes domínios dependem de quanto calor permanece no material. Se a temperatura de extrusão for muito baixa, regiões incompletamente fundidas sobrevivem e tornam-se pontos de concentração de tensão durante o estiramento. Se for muito alto, as correntes permanecem relaxadas por muito tempo e resistem ao alinhamento que uma geogrelha de alta resistência necessita. A perda de orientação aparece diretamente como menor resistência à tração nas direções longitudinal e transversal.
Fluxo de fusão e pressão da matriz
A viscosidade do fundido cai à medida que a temperatura aumenta. A temperatura de fusão mais alta reduz a pressão da matriz e produz uma folha mais fluida e mais fácil de estirar – até certo ponto. Além desse ponto, a chapa perde estabilidade dimensional, cede e desenvolve variações de espessura. A temperatura mais baixa aumenta a viscosidade e a pressão da matriz, o que pode criar marcas de fluxo, ondulações nas bordas e concentrações de tensão localizadas. Como a resistência final de uma geogrelha trefilada é transportada por cadeias moleculares orientadas nas nervuras, qualquer descontinuidade na chapa extrudada torna-se um ponto fraco sob carga. É por isso que o controle da temperatura está intimamente ligado à aquecimento e extrusão uniformes durante o processo de estiramento longitudinal .
Faixas de temperatura de extrusão recomendadas para resinas comuns
A tabela abaixo lista janelas típicas de temperatura do cilindro e da matriz para resinas de geogrelha comuns. São pontos de partida, não valores absolutos; a faixa correta depende do grau da resina, do pacote de aditivos, da velocidade da linha e da espessura da folha.
| Resina | Temperatura do barril (°C) | Temperatura da matriz (°C) | Efeito observado na resistência à tração |
|---|---|---|---|
| Homopolímero PP | 200-230 | 210-225 | Melhor resistência perto de 215-225°C; declínio claro abaixo de 195°C ou acima de 245°C |
| PEAD | 180-210 | 185-200 | Melhor orientação a 190-205°C; superaquecimento reduz o peso molecular |
| PET (resina de geogrelha revestida ou reforçada com fibra de vidro) | 260-290 | 270-285 | Janela estreita; tanto a subtemperatura como a sobretemperatura aumentam a fragilidade |
O PET aparece em certos processos de geogrelha revestida ou reforçada com fibra de vidro, e sua janela de temperatura é visivelmente mais estreita. O controle preciso é ainda mais crítico neste caso, porque a diferença entre a resistência à tração máxima e aceitável pode ser inferior a 10°C.
A janela do processo: o que acontece quando a temperatura se desvia
A relação entre a temperatura de extrusão e a resistência à tração final da geogrelha segue uma curva pontiaguda. O gráfico abaixo mostra um padrão representativo para uma geogrelha uniaxial de polipropileno, expresso como uma porcentagem da resistência máxima alcançada na série de testes.
Resposta representativa à resistência à tração de uma geogrelha uniaxial PP em temperaturas de extrusão.
Abaixo da borda inferior da janela ideal, a folha está subderretida. Isso aparece como rugosidade da superfície, pressão elevada da matriz e ressonância de tração ocasional – uma oscilação instável na espessura da chapa que cria nervuras transversais alternadas, grossas e finas. A resistência à tração na direção da máquina pode variar em 20% ou mais de rolo para rolo.
Acima da janela ideal, a degradação térmica domina. A cisão da cadeia reduz o peso molecular médio. A folha pode parecer lisa e brilhante, mas a resistência à tração e a resistência à fluência diminuem, os pontos de junção tornam-se mais frágeis e a resistência do projeto a longo prazo – o valor que os engenheiros usam para paredes e encostas – degrada-se mais rapidamente do que a resistência máxima a curto prazo.
 Linha de produção de geogrelha bidirecional com alongamento longitudinal e transversal Este equipamento é relevante quando se comparam os impactos térmicos na resistência à tração. Inclui uma puncionadeira, estiramento multi-rolos e um forno de estiramento transversal com trocadores de calor, apoiando a discussão de como as condições de processamento afetam o desempenho da geogrelha PP e PEAD. Ver Produto →
Resumo das consequências da força
O gráfico de barras abaixo compara a retenção típica da resistência à tração de geogrelhas de PP e HDPE produzidas a partir de extrusão sob temperatura ideal e sob temperatura excessiva.
Retenção relativa da resistência à tração, com a temperatura ideal definida para 100%.
Duas conclusões são importantes para a produção diária. Primeiro, a penalização por subtemperatura é geralmente maior do que a penalização por sobretemperatura para PP, razão pela qual os ajustes de poupança de energia são arriscados. Em segundo lugar, ambos os polímeros perdem resistência nos extremos, mas por razões diferentes: um por fusão incompleta, o outro por degradação molecular.
| Condição | Resistência à tração | Alongamento na ruptura | Sinais típicos de produção |
|---|---|---|---|
| Baixa temperaturaerature | Reduzido 15-30% | Muitas vezes aumentado | Alta pressão da matriz, arestas ásperas, marcas de fluxo |
| Ideal range | Máximo para a resina | Atende às especificações | Folha estável, aberturas uniformes, velocidade de linha constante |
| Temperatura excessivaerature | Reduzido 10-25% | Comportamento reduzido e frágil | Morre baba, leve descoloração, fumaça em excesso |
Como os sinais podem se sobrepor à variação da matéria-prima, a maneira confiável de separar as causas é registrar a temperatura de fusão na matriz para cada lote de produção e compará-la com o resultado do teste de tração. Esta é uma prática padrão em controle de qualidade do produto em uma linha de produção de geogrelha de tração uniaxial , e detecta variações de temperatura muito antes de se tornar uma reclamação do cliente.
Medidas práticas para equipes de produção e compras
As causas mais comuns da resistência à tração da geogrelha fora das especificações em plantas de trefilação por extrusão são mostradas abaixo. O desvio de temperatura lidera a lista, o que é uma boa notícia: é também o fator mais controlável.
- Desvio de temperatura 38%
- Variação de matéria prima 22%
- Erro de taxa de alongamento 18%
- Inconsistência de resfriamento 14%
- Outras causas 8%
Para as equipes de produção, três ações apresentam maior retorno:
- Instale sensores de temperatura de fusão na matriz e compare as leituras com os pontos de ajuste do barril.
- Mantenha um gráfico de controle de resistência à tração versus temperatura de extrusão em vez de ajustar a temperatura para economizar energia.
- Certifique novamente a janela de temperatura sempre que um novo lote ou fornecedor de resina for introduzido.
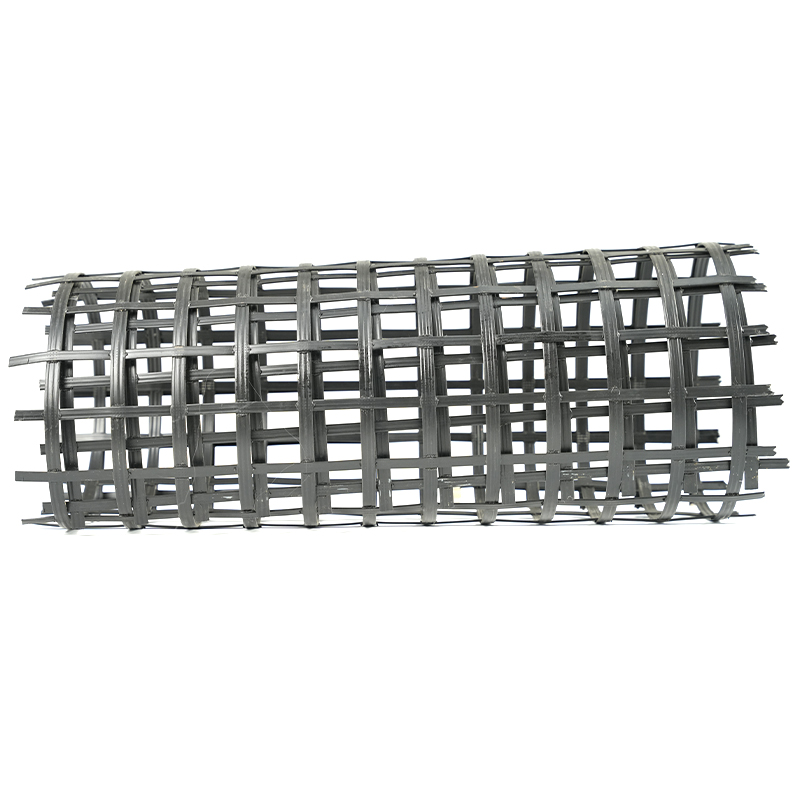
Para equipes de compras que avaliam uma linha de produção de geogrelha, pergunte sobre a precisão do controle de temperatura, configurações PID multizona, distribuição da zona de aquecimento na matriz e testes documentados de uniformidade de temperatura. Uma linha que não consegue manter a temperatura definida dentro de uma faixa estreita produzirá resistência à tração inconsistente de rolo para rolo. É por isso que nossa geogrelha plástica extensível unidirecional é produzida sob condições de temperatura de fusão rigorosamente monitoradas.
 Geogrelha plástica extensível unidirecional com controle rígido de temperatura de fusão Este produto exemplifica a importância do controle rigoroso da temperatura durante a extrusão, já que sua produção utiliza temperaturas de fusão monitoradas. É útil para engenheiros que avaliam a consistência da geogrelha e a resistência a longo prazo, complementando os conselhos práticos sobre janelas de extrusão fornecidos nas proximidades. Ver Produto →
Perguntas frequentes sobre temperatura de extrusão e resistência da geogrelha
Qual é a temperatura ideal de extrusão para geogrelha de polipropileno?
Para a maioria das resinas de geogrelha homopolimérica PP, a janela de extrusão prática é de 200-230°C, com a maior resistência à tração normalmente alcançada perto de 215-225°C. Confirme a faixa com o fornecedor de resina e ajuste a velocidade da linha, a espessura da folha e a taxa de estiramento do produto acabado.
A temperatura de extrusão pode ser muito alta mesmo que a geogrelha pareça normal?
Sim. A degradação térmica começa antes do aparecimento da descoloração visível. A maneira mais confiável de detectá-lo é comparar a resistência à tração, o alongamento na ruptura e a eficiência da junção com uma linha de base produzida a uma temperatura ligeiramente mais baixa.
Como a temperatura de extrusão afeta o alongamento na ruptura?
A extrusão sob temperatura deixa o material mal orientado, o que tende a aumentar o alongamento na ruptura. A extrusão em temperatura excessiva encurta as cadeias moleculares e reduz o alongamento, tornando a geogrelha quebradiça. Ambas as condições afastam o produto das especificações.
Devo redefinir a temperatura ao trocar de fornecedor de resina?
Sim. Mesmo quando o nome do tipo de resina é o mesmo, o índice de fluidez e o pacote de estabilizador térmico podem ser diferentes. Execute pequenos testes em toda a faixa de temperatura antes da produção total para encontrar o novo ideal.