
Queo você compara especificações técnicas para equipamentos de produção de geogrelhas, o nível de automação geralmente é listado como uma linha na parte inferior da folha de dados. No entanto, na prática, ele determina mais do que qualquer parâmetro mecânico a consistência da operação da sua planta, a rapidez com que você pode responder às variações de material e qual será o seu verdadeiro custo operacional por tonelada ao longo de cinco anos.
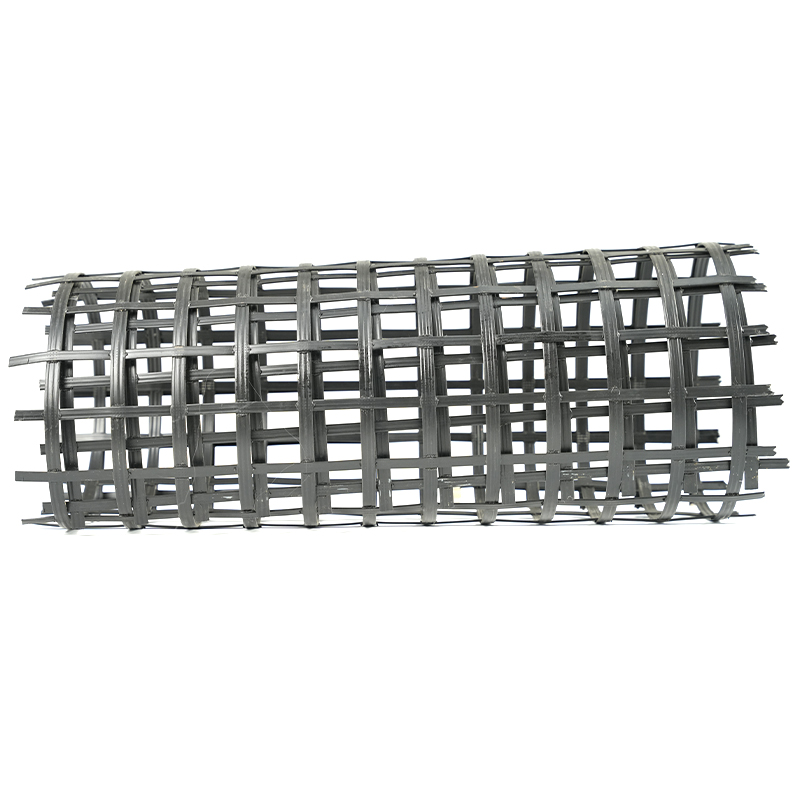
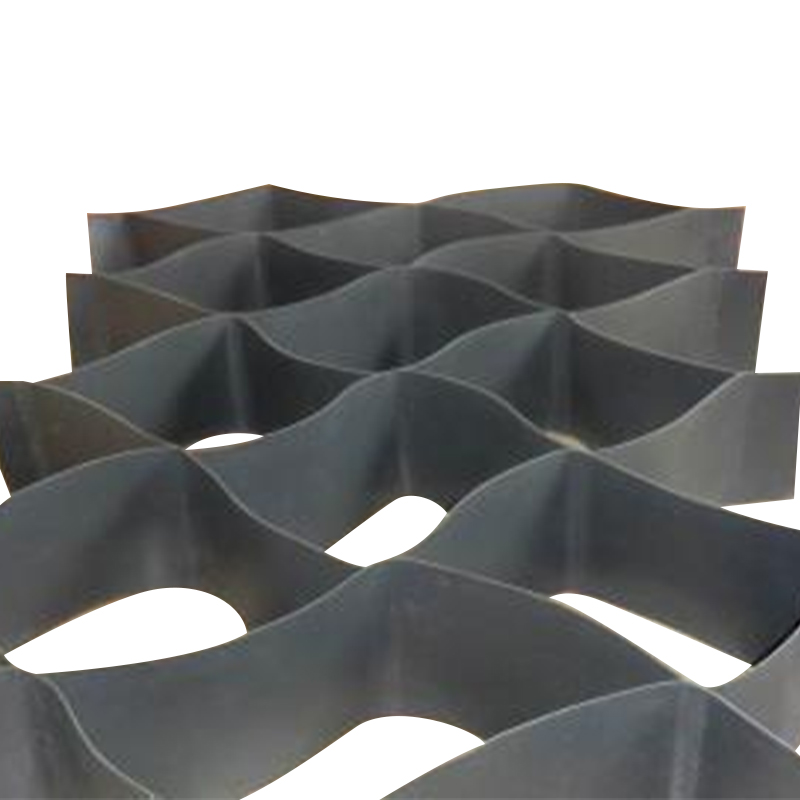
O nível de automação em equipamentos modernos de fabricação de geogrelhas pode ser dividido em quatro camadas acionáveis: núcleo de controle e arquitetura de acionamento, estabilidade de processo e regulação de circuito fechado, integração de dados para rastreabilidade de qualidade e interface do operador para eficiência no dia a dia. Cada camada influencia diretamente a qualidade de saída de produtos como  Linha de produção de geogrelha bidirecional com PLC e controle de servo acionamento Esta linha integra um núcleo de controle baseado em PLC e servo-drives para controle preciso de velocidade e posição de alimentação, aquecimento, estiramento, resfriamento e enrolamento, formando a base de automação para estabilidade de processos multicamadas. Ver Produto → and
 Linha de produção de geogrelha elástica uniaxial com controle automatizado Assim como a contraparte bidirecional, esta linha emprega PLC e arquitetura de servo-drive para controlar operações de alongamento sequencial, garantindo velocidade precisa e controle de tensão para saída de geogrelha uniaxial de alta qualidade. Ver Produto → .
1. Núcleo de Controle e Arquitetura de Drive – A Fundação da Automação
O controlador central controla todas as ações sequenciais na linha: alimentação, aquecimento, estiramento, resfriamento e enrolamento. Em equipamentos modernos de geogrelha, o controle baseado em PLC com servoacionamentos é a base da indústria. Um controlador lógico programável (PLC) processa o feedback do sensor e emite comandos para servo motores que acionam os rolos, grampos e mecanismos de deslocamento com controle preciso de velocidade e posição.
A confiabilidade da plataforma PLC é importante para a disponibilidade de peças de reposição e suporte de longo prazo. Marcas de padrão industrial garantem que, se um módulo falhar, você poderá adquirir um substituto sem reprojetar todo o gabinete de controle. Os servoacionamentos, ao contrário dos conversores de frequência com motores de indução, proporcionam melhor controle de torque em baixas velocidades e resposta mais rápida às mudanças de carga, o que é crítico durante a fase de estiramento, onde mesmo um desvio de velocidade de 1% pode alterar o alongamento do produto.
O que procurar no hardware da unidade
Uma linha equipada com servoconversores operando em uma rede de comunicação digital como EtherCAT ou Profinet atingirá tempos de ciclo inferiores a 1 ms entre a leitura do sensor e o comando do atuador. Este nível de capacidade de resposta se traduz diretamente em largura e espessura de abertura uniformes em toda a folha.
2. Estabilidade de Processo e Regulação de Ciclo Fechado
O nível de automação não se trata de quantas telas um painel possui, mas de quantas variáveis de processo são mantidas automaticamente sem intervenção do operador. No alongamento da geogrelha, as principais variáveis são a temperatura na zona de aquecimento, a taxa de alongamento e a velocidade de alongamento.
O controle de malha fechada significa que cada zona do aquecedor infravermelho ou de ar quente possui seu próprio termopar realimentando um controlador PID dentro do PLC. Se a taxa de alimentação do material mudar ou a temperatura ambiente cair, o controlador ajusta a potência de aquecimento em tempo real para manter o polímero dentro de sua janela de formação ideal — normalmente ±2 °C para polipropileno e ±3 °C para polietileno.
Da mesma forma, a taxa de alongamento deve ser mantida por um laço de força ou de posição. Um mecanismo de estiramento de deformação constante usando rolos servo-acionados com feedback do codificador pode manter a taxa de estiramento dentro de ±0,5%, que é a diferença entre uma geogrelha que atende aos requisitos de tração ASTM D6637 e uma que falha no controle de qualidade.
| Parâmetro do Processo | Linha Manual / Semiautomática | Linha moderna totalmente automatizada |
|---|---|---|
| Tolerância de temperatura da zona de aquecimento | ±5 °C | ±2 °C |
| Precisão da relação de alongamento longitudinal | ±1,5% | ±0,5% |
| Atraso de sincronização de alongamento transversal | 0,3–0,5s | <0,05s |
| Flutuação da tensão da banda (durante o enrolamento) | ±10% | ±3% |
A consequência prática é que uma linha totalmente automatizada pode funcionar durante horas com resistência à tração alvo com menos de 2% de variação entre os rolos, enquanto uma linha com apenas controle de circuito aberto pode exigir ajustes frequentes e produzir mais desperdício durante a troca ou transições de qualidade de material.
3. Integração de dados e rastreabilidade de qualidade
Os modernos equipamentos de fabricação de geogrelhas incluem cada vez mais um sistema de aquisição de dados que registra cada lote executado: perfil de temperatura de fusão, curvas de força de alongamento, velocidade da linha e peso final do rolo. Esses dados podem ser exportados para um MES (Manufacturing Execution System) em nível de fábrica ou simplesmente armazenados localmente para rastreabilidade.
Para um fabricante que fornece geogrelhas para projetos de infraestrutura onde as certificações devem acompanhar cada remessa, a capacidade de produzir um relatório gerado por máquina para cada rolo é mais do que uma conveniência – é um requisito de conformidade. O nível de automação aqui é medido por quantos pontos de dados são registrados automaticamente versus inseridos manualmente. Um sistema que marca cada 5 segundos de produção com valores de processo com registro de data e hora fornece a granularidade necessária para a análise da causa raiz quando um lote se desvia das especificações.
Pontos de dados comuns rastreados por linhas automatizadas
- Velocidade do rolo (m/min) e comprimento cumulativo
- Temperaturas da zona de aquecimento (zona 1 a zona 6 ou mais)
- Relação de estiramento na direção da máquina (MD) e na direção transversal (TD)
- Temperatura da água de resfriamento e vazão
- Peso final do rolo e tensão de enrolamento
Quando os dados são integrados a um painel do operador, a visibilidade se estende ao OEE (Eficácia Geral do Equipamento) em tempo real. Isso permite que os gerentes de fábrica identifiquem lentidão ou rejeições imediatamente, em vez de descobri-las no final do turno.
4. Interface do operador e facilidade de uso
Um aspecto frequentemente subestimado da automação é o quanto a interface reduz o erro humano. Uma IHM (Interface Homem-Máquina) bem projetada deve apresentar o status da produção em uma única olhada: verde para operação normal, amarelo para um aviso próximo ao limite de controle e vermelho para um desvio que requer ação.
O gerenciamento de receitas é um exemplo prático. Em uma linha moderna, o operador pode carregar uma receita armazenada para um produto específico — digamos, uma geogrelha bidirecional de 50 kN/m — e o PLC define automaticamente todas as temperaturas da zona, velocidades de estiramento e parâmetros de enrolamento. Isto elimina o risco de erros de entrada manual e reduz o tempo de troca de 45 minutos para menos de 10 minutos.
Os lembretes de manutenção são outra camada. O sistema de controle pode monitorar as horas de funcionamento de rolamentos, caixas de engrenagens e telas e exibir um alarme de manutenção preventiva com base no uso real, em vez de intervalos de calendário.
Para equipamentos como  Máquina trituradora de plástico para serviço pesado com corte Z avançado Apresentando um rotor de corte em Z, chassi que pode ser aberto e construção robusta, este britador minimiza o tempo de inatividade e a manutenção; combinado com diagnósticos automatizados, aumenta o tempo de atividade da linha em aplicações de recuperação de materiais. Ver Produto → usada na recuperação de materiais, uma interface simples de tela sensível ao toque com diagnóstico de falhas ajuda o operador da cabine a eliminar pequenos congestionamentos sem chamar um eletricista, o que melhora diretamente o tempo de atividade da linha.
Comparando demandas operacionais semiautomáticas e totalmente automatizadas
- Linha semiautomática: O operador define manualmente a potência do banco de aquecedores, ajusta a folga dos rolos de estiramento através do volante e registra os registros de produção em papel.
- Linha totalmente automatizada: O operador carrega a receita, monitora o status na tela e reconhece alertas. O PLC cuida de todos os ajustes durante a operação normal.
Perguntas frequentes
Maior automação sempre significa custos mais altos?
As despesas de capital iniciais são mais elevadas, mas o custo total de propriedade ao longo de cinco anos é muitas vezes mais baixo devido à redução do desperdício, ao menor tempo de inatividade e ao menor custo de mão-de-obra por tonelada. Para uma linha operando em três turnos, o período de retorno para uma atualização completa de automação é normalmente entre 12 e 18 meses.
Uma linha semiautomática existente pode ser adaptada com maior automação?
Sim, dependendo da condição mecânica. A modernização de um novo PLC, servo drives e IHMs é comum. As peças mecânicas — como rolos acionados por corrente — podem precisar de atualizações para atingir a precisão necessária para o controle de circuito fechado.
Qual nível de automação é suficiente para um novo fabricante iniciante?
Uma linha controlada por PLC com pelo menos dois eixos servoacionados (um para alimentação e outro para enrolamento) e controle de temperatura PID é um ponto de partida prático. A automação completa com registro de dados pode ser implementada gradualmente à medida que o volume de produção e os requisitos de qualidade aumentam.
Conclusão: combinando o nível de automação com suas metas de produção
O nível de automação dos equipamentos de fabricação de geogrelhas não é uma especificação fixa – é uma ferramenta que deve corresponder ao seu mix de produtos, nível de habilidade de mão de obra e expectativas de qualidade do mercado. Para geogrelhas comerciais com especificações padrão, uma linha semiautomática com controle PLC confiável e servoacionamentos pode ser suficiente. Para produtos especializados onde a resistência à tração e as tolerâncias de alongamento são restritas, torna-se necessária a automação completa com regulação de circuito fechado e rastreabilidade de dados.
Ao avaliar equipamentos de fornecedores, solicite dados reais de produção de suas linhas — e não apenas uma lista de componentes. Preste atenção em quantas variáveis do processo são controladas automaticamente, como o sistema lida com uma alteração na classificação do material e que tipo de relatório está disponível. Esses detalhes lhe dirão muito mais sobre o verdadeiro nível de automação do que o folheto jamais dirá.
Para obter mais informações sobre como manter uma qualidade consistente em linhas automatizadas, você pode ler nosso artigo em qualidade e estabilidade na produção de geogrelhas .